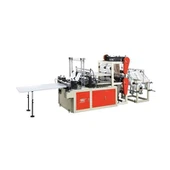
Supermarkety používají plastové sáčky alarmujícím tempem. Středně-velký maloobchodní řetězec může ve všech svých prodejnách spotřebovat více než milion tašek týdně. Výrobci, kteří tyto tašky dodávají, pracují pod neustálým tlakem. Ziskové marže jsou nízké. Dodací lhůty jsou přísné. Období odstávky znamenalo nejen ztrátu času, ale i ztrátu zakázek. Stroj na výrobu tašek v supermarketumodely jsou nejen neefektivní, ale nemohou běžet dostatečně rychle. Není to dobrá obchodní volba.
Tento článek představuje inženýrskou a provozní metodu výroby modernístroj na výrobu tašek v supermarketusystémy běží nepřetržitě rychlostí 400 jednotek za minutu. Musí také udržovat nízkou rozměrovou přesnost, pevnost těsnění a ztrátu materiálu.
Rámcový nepřetržitý provoz
Servo-pohonné systémy nahrazují mechanické vačky
Vintage výrobci tašek používali mechanické zámkové systémy pro těsnění, řezání a skládání. Tyto systémy fungovaly dobře, ale s jasnými omezeními. Při každé změně produktu manuálně upravujete kameru. Jak ubývá sledujících vaček, ubývá i času. Postupem času to kvalitu výstupu zhoršovalo a zhoršovalo.
Nový stroj se téměř zcela obrací k servo{0}}poháněným konstrukcím. Každá hlavní stanice-podavač filmu, lepicí lišta, řezačka, skládací stroj a zakladač sáčků-má svůj vlastní servomotor. To vše koordinuje centrální pohybový ovladač. Tím odpadá mechanické spojení mezi stanicemi. Umožňuje také digitálně měnit nastavení časování během několika sekund. Nemusíte věci ručně přenastavovat.
Výzkum v rámci IEEE Transactions in Industrial Informatics ukazuje, že balicí stroje-na bázi servomotorů dosáhly 99,2% mechanické dostupnosti během 30 po sobě jdoucích dnů provozu. Stroje poháněné vačkou jsou pouze 94,5 %. Tento rozdíl-téměř 5 procentních bodů-znamená tisíce tašek za směnu (IEEE, 2021).
Taková špatná spolehlivost není dobrá pro výrobce tašek v supermarketech. Určuje, zda se setkáte nebo nestihnete týdenní doručování do distribučního centra obchodu.

Konstantní dodávka materiálu prostřednictvím letmého připojení
Největší problém s pytli zády{0}}k{1}}zpět se kutálí. Standardní sáčky na potraviny v polymerové fólii vydrží 20 až 45 minut při plné rychlosti. Když rolování skončí, stroj se buď zastaví, nebo, pokud má správný systém, provede letmý spoj.
Když je válec téměř prázdný, systém letového spoje jej najde. Zrychlil nový nájezd, aby odpovídal rychlosti. Konce starých ruliček pak přilepte na začátek nových. Celý proces nezpomaluje síť ani nezastavuje výstup. U strojů bez této funkce je pro každou výměnu role vyžadována doba odstávky 3 až 7 minut. To odpovídá 40 až 90 minutám výpadku výroby za jednu směnu.
Organizace OSN pro výživu a zemědělství (FAO) ve svých technických směrnicích o účinnosti obalového materiálu uvádí, že automatické systémy spojování snižují plýtvání materiálem asi o 2,5 %. Mohou také významně zlepšit celkovou účinnost zařízení během operací hromadné konverze (FAO, 2022).
Automatizované načítání rolí a vytváření vláken webu
Kromě spojování je další způsob, jak zpomalit, umístění nové role filmu na uvolňovací stojan. Celá role tašek s potravinami váží mezi 800 a 1200 kilogramy. Ruční nakládka a vykládka vyžaduje vysokozdvižný vozík, dva pracovníky a odstávku 10 až 15 minut.
Novýstroj na výrobu tašek v supermarketusystémy mají elektrický rozmetač a hydraulické nebo pneumatické upínací systémy. Nové válce mohou odebírat přímo z podávacího dopravníku. Jakmile je šití dokončeno, operátor spustí automatickou sekvenci vláken pásu. To bude utěsněno prostřednictvím tanečního válečku stroje, skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací skládací řetěz s řetězem poháněným řemenem-. Nemusíte tahat rukama. Tím se zkrátí doba zpracování vlákna z 15 minut na méně než 3 minuty. Eliminuje také riziko zranění pracovníků při protahování sítě strojem, který je ve výrobním napětí.
Řízení tepla při trvalé zátěži
Chladicí tyč tepelného těsnění a teplotní stabilita
Plastové sáčky na potraviny jsou zataveny teplem. Každý cyklus těsnění vyžaduje těsnicí tyč 160-200 stupňů . Stiskl fólii a stáhl ji zpět. Při rychlosti 400 sáčků za minutu pečeť cirkuluje téměř sedmkrát za sekundu. Pokud nebudete dobře hospodařit s teplem, teplota baru se s teplem zvýší. To vede k nadměrnému utěsnění-, které oslabuje film vedle těsnění. Jinak to povede k nedostatečnému utěsnění a slabému spojení.
Dobře{0}}navržený výrobce tašek pro supermarkety to řeší pomocí aktivních chladicích těsnění. Chladicí kanály baru obsahují kapaliny s řízenou teplotou, obvykle vodu nebo směs vody-glykolu. To odebírá přebytečné teplo mezi cykly. Termočlánkové senzory poskytují-v reálném čase zpětnou vazbu regulátoru teploty v několika bodech tyče. Regulátor poté změní výkon ohřívače v milisekundách.
Studie publikovaná v časopise Journal of Manufacturing Science and Engineering zjistila, že v systémech kontinuálního tepelného těsnění aktivní regulace teploty snížila rozdíly v pevnosti těsnění o 60 % ve srovnání s tyčemi chlazenými pasivním prouděním-. Prakticky také eliminuje vady těsnění za studena, které se vyskytují ve vysokorychlostních nechlazených systémech (ASME, 2020).
Tepelné monitorování ložisek a pohonů
Nepřetržitý chod se zahřívá nejen ve svařovací stanici, ale také v rotujících částech stroje. Ložisko, kladičky těsnicích vaček a stojan frézy na hlavních hnacích hřídelích se při stabilním zatížení zahřívají. Pokud nebudete opatrní, přehřátí ložisek může poškodit mazací olej. To urychluje opotřebení a může vést k velkým poruchám.
Vysoce výkonné stroje{0} instalují teplotní senzory na klíčová ložisková místa. Když provozní teplota překročí nastavenou mez, řídicí systém spustí alarm. V některých případech samotný systém zpomaluje výrobu a ochlazuje díly. Předejdete tak poruchám bez nutnosti prostojů.
Prediktivní údržba a inženýrství provozuschopnosti
Sledování stavu pomocí analýzy vibrací
Rozdíl mezi plánovanou údržbou a neplánovanou poruchou je klíčovým měřítkem kontinuální výroby. Neočekávané výpadky pytlovací linky mohou stát více než 200 USD za minutu ve ztrátě výstupu. To také způsobuje zpoždění dodávky.Stroj na výrobu tašek v supermarketujednotky jsou navrženy tak, aby fungovaly 24 hodin denně a musí detekovat problémy dříve, než nastanou.
Moderní stroje používají na klíčových částech akcelerometry. Především ložiska, převodovka, servomotory a řezací sestava. Tyto senzory neustále detekují vibrační signály. Když ložisko začne praskat nebo ozubené kolo začne praskat, vzor frekvence vibrací se zjevně změní. Programy strojového{4}}učení trénované v normálním vibračním režimu dokážou tyto změny detekovat dny nebo dokonce týdny předtím, než součásti skutečně selžou.
Tato Mezinárodní organizace pro normalizaci, na kterou se vztahuje ISO 10816. Tato norma poskytuje pravidla pro hodnocení hodnocení závažnosti vibrací průmyslových strojů. Stroje konstruované pro nepřetržité použití se obvykle zaměřují na úrovně vibrací pod limitem zóny ISO 10816. Automaticky varují, když hodnota vstoupí do B (ISO, 2017).
Správa opotřebení nástrojů
Frézy a povrchy lišt jsou opotřebované díly. Po 8 milionech až 12 milionech cyklů může být nutné vyměnit nebo vyleštit břit z karbidu wolframu u vysokorychlostního výrobce sáčků-. Tedy cca 2-3 týdny nepřetržité výroby. Predikční systém nečeká na špatnou kvalitu řezu, ale vypočítává celkový řezný cyklus od poslední výměny nástroje. Výměna je pak naplánována v rámci plánované údržby.
Tato metoda spolu se statistickými daty z řízení procesu o přesnosti velikosti sáčku umožňuje týmu údržby vyměnit formu dříve, než začne klesat kvalita. Tím se nejen prodlouží životnost nástroje, ale také nevzniknou podřadné produkty.
Zajištění kvality rychlosti výroby
Inline Vision Systems
Hromadná výroba je zbytečná, pokud výroba neodpovídá předpisům. Ruční odběr vzorků, při kterém se každých 500 nebo 1 000 kusů odebírá pytel ke kontrole, nezachycuje náhodné závady, které se vyskytnou mezi kontrolami.
Stroj na výrobu tašek v supermarketumodely jsou vybaveny systémem inline vidění pro nepřetržitou výrobu. Kontrolují každý pytel, když opouští řezací stanici. Vysokorychlostní-kamera snímá při plné rychlosti oblast těsnění, zvládá odříznutí a celkovou velikost vaku. Program pro zpracování obrazu porovnává každou tašku s referenčním modelem. Označují problémy, jako jsou neúplné těsnění, chybějící řezy rukojeti, limity velikosti chyb nebo špinavé povrchy.
Evropská komise pro normalizaci (CEN) Technická specifikace CEN/TS 15901 se zabývá automatickou optickou kontrolou při výrobě obalů. Doporučuje 100% on-line kontroly výrobků, jejichž strukturální poruchy by mohly představovat bezpečnostní riziko pro spotřebitele. Dobrým příkladem jsou nákupní tašky s těžkými nebo horkými předměty (CEN, 2021).
Energetická účinnost při trvalém zatížení
Provoz stroje po celé týdny vyžaduje spoustu energie. Vysokorychlostní-linky na výrobu sáčků mohou mít výkon 25 až 40 kW. Energetická účinnost je proto důležitá jak pro životní prostředí, tak pro rozpočet.
Servomotory-poháněné jsou přirozeně účinnější než hydraulické nebo pneumatické. Sílu využívají pouze tehdy a tam, kde ji potřebují. Regenerační servopohon zachycuje energii z pomalých kroků, například když je těsnicí lišta stažena zpět. Posílají energii zpět do energetického systému stroje. Záložní správa napájení navíc v krátké době vypne nežádoucí součásti, jako jsou topná tělesa, dopravní pásy a světla. Tím snížíte plýtvání energií během přestávky.
Závěr
Uspokojit potřebu hromadné výroby není o stavbě rychlejších strojů. Vyžaduje to systémový-přístup, který bere v úvahu všechna možná úzká hrdla. Tyto kroky zahrnují podávání materiálu, kontrolu tepla, opotřebení dílů, kontrolu kvality a spotřebu energie. Pytle ze supermarketů dosahují stabilní výroby díky přesnosti-řízené servomotory, automatické manipulaci s rolemi, aktivnímu řízení tepla, prediktivní údržbě a online kontrole kvality. To vše společně funguje tak, aby pytle proudily rychlostí několika stovek za minutu, ve směnách a s malou pomocí. Dobře-vyladěnýstroj na výrobu tašek v supermarketusynchronizuje všechny tyto systémy pro dosažení konzistentního výstupu při zachování integrity sáčku v každé jednotce.
Vzhledem k tomu, že maloobchodní dodavatelské řetězce stále vyžadují kratší dodací lhůty a dodací lhůty, bude konstrukční složitost tohoto zařízení ještě důležitější pro náklady a výkon výroby flexibilních obalů.
Reference
IEEE. (2021).Balicí stroje-poháněné servomotory: analýza spolehlivosti a použitelnosti v nepřetržitém výrobním prostředí. IEEE Transactions on Industrial Informatics, 17(8), 5462-5471.
FAO (Organizace pro výživu a zemědělství Organizace spojených národů) (2022).Technické pokyny o účinnosti obalového materiálu v maloobchodním potravinovém dodavatelském řetězci. Řím: FAO.
Americká společnost strojních inženýrů (ASME) (2020).Aktivní regulace teploty v systémech kontinuálního tepelného těsnění: Dopad na změny pevnosti těsnění. Journal of Manufacturing Science and Engineering, 142(11), 111004.
ISO (International Organization for Standardization 2017).ISO 10816: Mechanické vibrace-Hodnocení vibrací stroje měřením ne-rotujících částí. Ženeva: Mezinárodní organizace pro normalizaci.
CEN (Evropský výbor pro normalizaci) (2021).CEN/TS 15901: Automatická optická kontrola ve výrobě obalů-požadavky a zkušební metody. Brusel: CEN.