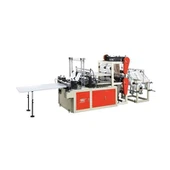
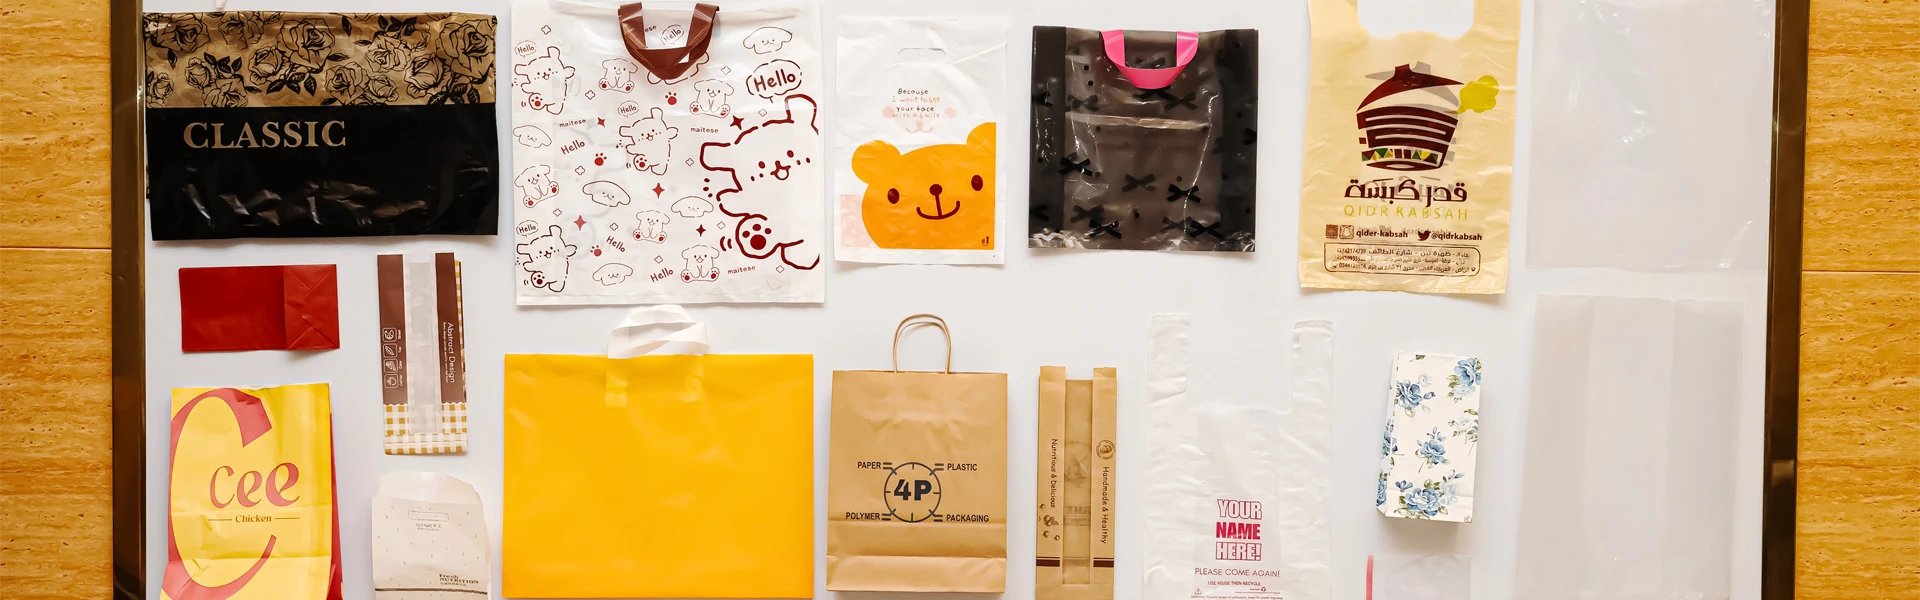
Polyetylen je nejběžnějším materiálem v měkkých obalech. Ale ne všechny polyethyleny jsou stejné. A stroje, které to zpracovávají, jsou různé. Polyetylen s vysokou-hustotou (HDPE) a polyetylen s nízkou hustotou (LDPE) jsou chemicky příbuzné. Ale pokud jde o zpracování, chovají se odlišně. Stroje používané k výrobě sáčků odrážejí tyto různé požadavky na teplo, strukturu fólie a požadavky konečného produktu. Pro obalové techniky, manažery závodů a nákupní týmy, které hledají vybavení, je důležité přesně pochopit, co odlišuje LDPE a HDPE od správné investiční zakázky.
Rozdíl v materiálu: Proč řídí konstrukci strojů
Než se podíváte na stroj, musí být jasné materiálové rozdíly. Každý mechanický rozdíl mezi typy strojů vychází z fyzikálních vlastností polymeru.
HDPE (vysokohustotní polyethylen s hustotou 0,941–0,965 g/cm3) je lineární polymer s několika bočními větvemi. Tato těsná molekulární struktura mu dává následující vlastnosti:
- Vysoká pevnost v tahu vzhledem k jeho tloušťce
- Vyšší bod tání (~130–135 stupňů)
- Tužší film při ekvivalentní tloušťce
- Užší tepelně-těsnící okno
- Průhledný až neprůhledný vzhled
- Vynikající odolnost proti vlhkosti a chemikáliím
Nízkohustotní polyetylen (LDPE s hustotou 0,910 – 0,940 g/cm3) se vyrábí vysokotlakými-metody. To vedlo k velkému počtu větvení řetězců.
Tato struktura dává tyto výsledky:
- Nižší pevnost v tahu při stejné tloušťce (takže potřebujete silnější fólii pro stejné zatížení)
- Nižší bod tání (~105–115 stupňů)
- Měkčí, pružnější film
- Širší teplotní rozsah pro tepelné utěsnění
- Jasnější, lesklejší vzhled
- Vyšší natažení před zlomením
Tyto rozdíly jsou významné. Nastavují svařovací teplotu, požadavky na chlazení, manipulaci s membránou, řeznou sílu a konstrukci celé výrobní linky strojních sáčků.
Klíčové strojové rozdíly: Technické srovnání
1. Systém těsnění: Teplota a doba prodlevy
To je zásadní rozdíl mezi oběma stroji.
HDPE sáček musí udržovat svařovací teplotu mezi 140 °C a 200 °C. To závisí na tloušťce fólie a rychlosti linky. HDPE má úzké těsnicí okénko, obvykle mezi slabým těsněním a zuhelnatělým filmem ± 5 °C. To vyžaduje velmi rovnoměrné teplo po celé šířce těsnění. Nerovnoměrná teplota může oslabit těsnění na chladnějších místech a spálit je na teplejších místech. To je důvod, proč HDPE těsnicí tyče obvykle mají:
- Ohřívače s vysokou-hustotou s několika samostatně řízenými topnými zónami
- Vyměňte termočlánky za platinové odporové teplotní senzory (Pt100 nebo Pt1000), abyste zvýšili přesnost
- Kratší doba zdržení (protože HDPE rychleji krystalizuje), aby se zabránilo přehřátí
- Rozsah těsnicích teplot stroje LDPE je 100-150 stupňů. Jeho rozsah je široký (+ -10 -15 stupeň). Díky tomu jsou topné systémy jednodušší, vydrží déle a těsnění je méně tepelně namáháno.
2. Chladicí systém
HDPE tvrdne rychleji při ochlazení než LDPE. Po utěsnění je však nutné řízené chlazení, aby se zachoval tvar svaru a zabránilo se ohýbání fólie. HDPE pytlovací stroje mají obecně následující vlastnosti:
- Instalujte povinné vzduchové chladicí tyče ihned po těsnicích stanicích
- Na vysokorychlostních{0}}strojích mohou vodou-tlakové tyče ochlazovat a zároveň vyrovnávat utěsněné oblasti
- Dopravní pás se pohybuje rychleji a odebírá teplo z oblasti těsnění.
LDPE stroje lze použít pro jednoduché chlazení vzduchem nebo lehké systémy s nuceným oběhem vzduchu. Měkká fólie po utěsnění zvládne teplo, aniž by změnila tvar.
3. Posun a kontrola napětí filmu
Polyetylen s vysokou{0}}hustotou (HDPE fólie je tvrdší a tenčí (maloobchodní sáčky mají obvykle 10 -25 mikronů). Je citlivější na tah v podavači než nízkohustotní polyetylén. Příliš velké napětí může fólii natáhnout nebo roztrhnout. Příliš malé napětí vede k problémům se sledováním a chybám při zarovnání. S HDPE sáčky se zachází následovně:
- Systémy tanečních válečků s pružinovými nebo{0}}klimatizovanými napínacími rameny. Ty mohou v reálném čase upravovat průměr role fólie.
- Přesné odvíjecí brzdové systémy brzdového systému (servopohon nebo hysterezní ovládání brzdy). Ty jsou lepší než jednoduché třecí brzdy běžně fungující v LDPE.
- Systémy EPC (Edge Position Control). Používají optické nebo ultrazvukové senzory k udržení filmu v rozmezí ±0,5 mm při vysoké rychlosti.
LDPE fólie jsou měkčí a obvykle silnější (20 -100 mikronů). Je tolerantnější k nervovým změnám. Standardní pružinové náklonové a třecí brzdy fungují dobře s většinou aplikací LDPE.
4. Řezací mechanismus
Řezací stroj pracuje pro každý materiál jinak.
HDPE fólie jsou čistě řezány horkým drátem nebo systémem horkých nožů. Dráty se ve filmu rychle roztaví. Také ponechte zatavený okraj na spodní a přední straně dalšího sáčku. Utěsnění kombinace je běžné při výrobě tašek na trička. Používá se hlavně pro HDPE.
Fólie z LDPE se obvykle řežou pomocí systému studených{0}ostří (stříhání nebo drcení). To platí zejména pro ploché a spodní tašky. LDPE můžete řezat horkým drátem, ale často zanechává na ostří drát-jako třísky. To se děje proto, že nízkohustotní polyetylen při vysokých teplotách více teče a je lepkavý.
Rozdíl není absolutní. Obě metody mají stroje. Metoda řezání je však jednou z nejrychlejších k určení, zda je stroj primárně vyroben z HDPE nebo nízkohustotního polyethylenu-.
5. Rukojeť děrování a vysekávání-(výroba sáčků na košile T-)
Tašky na trička jsou vyrobeny téměř výhradně z HDPE. Je to proto, že tuhost HDPE umožňuje, aby si otvory pro rukojeť ve tvaru půlměsíce zachovaly svůj tvar, když tašku přenášíte. LDPE rukojeti skládací a nepohodlné držení.
Užitný vzor se týká stroje na výrobu HDPE sáčků na trička,-který je po zatavení vybaven vysekávací -jednotkou. Děrovač odřízne otvor pro rukojeť, jakmile každý sáček opustí těsnící oblast. Hlavní mechanické vlastnosti jsou následující:
Vysokorychlostní děrovací mechanismy, jmenovité 100–200 úderů za minutu
Provedení razníku a matrice z kalené oceli s malou vůlí (0,05–0,15 mm). Ty mohou v HDPE vytvářet čisté okraje bez trhání.
Pneumatický nebo servo-řízený úder v dokonalé synchronizaci s pohybem filmu.
Stroje na výrobu sáčků z LDPE obecně nevyrábějí ploché-balení nebo spodní-zatavené sáčky. Pokud se LDPE používá pro měkké-kabelky (různé typy kabelek s lepenými nebo svařovanými kroužky), používají se různé ručně vyráběné systémy. Není to kostka-.
6. Rychlost stroje a výkon
Ekonomika výroby těchto dvou typů strojů se podstatně liší:
|
Parametr |
Stroj na sáčky HDPE |
Stroj na sáčky LDPE |
|
Typická rychlost cyklu |
100–200 řezů/min |
150–400 řezů/min |
|
Rozsah tloušťky filmu |
10–30 mikronů |
20–150 mikronů |
|
Doba setrvání těsnění |
Krátká (rychlá krystalizace) |
Delší (pomalejší krystalizace) |
|
Běžný typ tašky |
Tašky na trička/vesty |
Ploché, spodní-těsnění, vyztužené |
|
Výkon za směnu |
30 000–80,000+ pytlů |
Proměnná,-závislá na formátu |
Moderní pytlovací stroje z HDPE běží vysokou rychlostí a nyní využívají systémy plného servopohonu. Mají samostatné servomotory pro membránový pohon, pohyb těsnicí tyče, pohyb razníku a pohon dopravníku. centrální PLC toto vše koordinuje. Tento napjatý harmonogram je nezbytný, protože při více než 150 cyklech za minutu je jakékoli zpoždění mezi pohonem fólie, zatavením, ražením a řezáním pouze milisekundy.
Základní-stroje na ploché vaky z LDPE mohou používat jednoduchý vačkový pohon hlavního motoru. To platí pro pomalé, méně náročné časy.
Kompletní servosystémy jsou dražší. Ale tady jsou výhody:
7. Integrace systému pohonu a serva
Moderní pytlovací stroje z HDPE běží vysokou rychlostí a nyní využívají systémy plného servopohonu. Mají samostatné servomotory pro membránový pohon, pohyb těsnicí tyče, pohyb razníku a pohon dopravníku. centrální PLC toto vše koordinuje. Tento napjatý harmonogram je nezbytný, protože při více než 150 cyklech za minutu je jakékoli zpoždění mezi pohonem fólie, zatavením, ražením a řezáním pouze milisekundy.
Základní-stroje na ploché vaky z LDPE mohou používat jednoduchý vačkový pohon hlavního motoru. To platí pro pomalé, méně náročné časy.
Kompletní servosystémy zvyšují náklady, ale poskytují:
- Elektronická správa receptur (uložení a načtení nastavení pro každý produkt)
- Snadné přepínání bez mechanického nastavování
- Vestavěné-vyhledávání problémů a protokolování chyb
Spolupracujte s dohlížecími systémy Industry 4.0
Může jeden stroj provozovat HDPE i LDPE?
Toto je běžná{0}}následná otázka. Odpověď zní: ano, ale pouze za určitých podmínek.
Některé kabriolety mají vyměnitelné těsnicí lišty. Rovnou tyč můžete vyměnit za LDPE plochou tašku a U-tyč za HDPE trička-tašky. Mají také nastavitelnou regulaci teploty pro pokrytí obou materiálů. Ale jsou tu problémy:
180stupňový stroj s přísnou kontrolou teploty pro HDPE bude mít větší topný výkon, než vyžaduje LDPE. To zvyšuje náklady.
Stroje zkonstruované pro širší rozsah těsnění LDPE LDPE nemusí mít teplotní přesnost nebo děrování požadované pro HDPE trička-sáčky.
Provozování vysokohustotního polyethylenu (HDPE) na zařízení z nízkohustotního polyethylenu (LDPE) často vede ke špatné kvalitě těsnění, většímu odpadu a rychlejšímu opotřebení nástroje.
Praktická rada: Nejprve si vyberte hlavní ingredience. Pak se podívejte, zda můžete provozovat i jiné materiály s přijatelnými ztrátami výkonu. Konvertibilita by neměla být hlavním požadavkem bez kontroly skutečných výrobních dat pro oba modely.
Výběr mezi typy strojů: Rozhodovací rámec
|
Ohleduplnost |
Vyberte HDPE stroj |
Vyberte stroj LDPE |
|
Primární typ tašky |
Tašky na trička/vesty |
Ploché, vyztužené, spodní-těsnění |
|
Cílový trh |
Maloobchod s potravinami, stravování |
Zemědělství, stavebnictví, oděvnictví |
|
Priorita materiálových nákladů |
Nižší cena za sáček (tenčí fólie) |
Je potřeba vyšší pevnost na mikron |
|
Objem výroby |
Vysoká hlasitost, vyhrazené běhy |
Flexibilní běhy, více formátů |
|
Je vyžadována přesnost těsnění |
Vysoká (úzké okno) |
Norma |
|
Rozpočet |
Vyšší (servo, přesné těsnění) |
K dispozici spodní vstupní bod |
Regulační a normativní kontext
- Oba stroje musí vyrábět sáčky, které splňují jejich tržní standardy:
- ISO 4591 -Měření průměrné tloušťky plastové fólie a fólie
- ASTM D882 -Pevnost v tahu tenkých plastových fólií sáčky z HDPE i LDPE)
- CS 13432 -Pravidla pro balení, která lze kompostovat a rozkládat (když tvrdíte, že je možné recyklovat)
Shrnutí
Rozdíl mezi strojem na výrobu sáčků z HDPE a strojem na výrobu LDPE není jen v nastavení teploty. Ukazuje zcela odlišný přístup k podávání fólie, přesnosti zatavení, metodám řezání, integraci-vysekávání a konstrukci pohonného systému. HDPE stroje jsou přesné nástroje. Jsou vyrobeny pro zpracování houževnatého materiálu v úzkém provozním rozsahu při vysokých rychlostech. LDPE stroje jsou shovívavější. Pracují pro širší škálu typů sáčků a výrobních velikostí.
Při jakékoli operaci balení při pohledu na zařízení musíte začít s jasnou představou o typu sáčku, materiálu hlavní fólie, množství výroby a potřebách kvality -, než porovnáte jakékoli stroje. Přizpůsobení konstrukce stroje chování materiálu je nejdůležitějším faktorem pro dosažení konzistentní kvality sáčků a dobrých výrobních nákladů.
Reference:
- Brydson, JA – Plastics Materials, 7. vydání, Butterworth-Heinemann (Elsevier), 1999
- Harper, CA – Handbook of Plastics Technologies, McGraw-Hill, 2006
- Rosato, DV & Rosato, MG – Příručka technologie plastů, 4. vydání, CRC Press, 2006
- Glanvill, AB – Plastics Engineer's Data Book, Mechanical Engineering Publications, 1993
- ASTM D882-18 – Standardní zkušební metoda pro tahové vlastnosti tenkých plastových fólií, ASTM International
- ISO 4591:1992 – Plasty - Film a fólie - Stanovení průměrné tloušťky, Mezinárodní organizace pro normalizaci