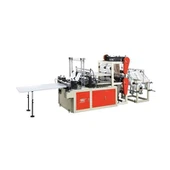
Rozhodnutí o údržbě výrobní linky balení jsou často přijímána pod tlakem. Jednotky SEAL začaly během noční směny selhávat. Popelnice byla naplněna dříve, než ji někdo mohl vidět. Objednávka zákazníka 50 000 kusů je o den zpožděna. Obvyklá reakce je vyřešit problém například zvýšením teploty o několik stupňů nebo výměnou nožů a následným pokračováním. Lepší přístup je považovat údržbu za systém. Cílem je zajistit běžný provoz zařízení a stálost kvality látkové tašky. Tento článek představuje schéma údržby praktického stroje na formování plastových nákupních tašek. Ať už provozujete starší model nebo novějšíStroj na výrobu plastových nákupních tašek, platí stejný systematický přístup k údržbě.
Jak vypadá realistický rytmus údržby
Výrobní linky nákupních tašek probíhají v několika krocích: rozvinutí, vedení okrajem, zatavení, řezání, stohování, obvykle inline na stejném kusu fólie. Každý krok se opotřebovává jinou rychlostí. Jediný pokyn „servis každý měsíc“ tedy nepomáhá. Lepší přístup je plánovat údržbu na základě toho, jak často se jednotlivé komponenty vyměňují. Pro aStroj na výrobu plastových nákupních tašekSledování intervalů výměny podle komponent spíše než podle kalendářního data přináší mnohem lepší výsledky.
Za směnu (kontrola otevření, 15–20 minut):
- Zaznamenejte svařovací teplotu obou čelistí a porovnejte ji s nastavenou hodnotou. Je normální, že se při studeném startu teplota displeje změní o více než +/- 2 stupňů. Pokud se stejná změna objeví při každém spuštění, zkontrolujte termočlánek nebo regulátor.
- Otřete optickou čočku použitou pro registraci tisku a počítání sáčků. Na prašných linkách se na čočkách hromadí prášek. To může způsobit, že test bude méně spolehlivý, dokud se neobjeví znatelná závada.
- Zkontrolujte zmetkovitost za poslední směnu. Pokud se stejná velikost sáčku zvětší o více než 0,5 %, zkontrolujte stroj před dalším spuštěním.
- Zkontrolujte tlak vzduchu regulátoru. Většina těsnicích a stohovacích válců používá 0,5–0,7 MPa. Pokud je tlak nižší než 0,4 MPa, síla válce poklesne a těsnění bude nerovnoměrné.
Týdně (půl dne):
- Zkontrolujte utěsněný povrch čelistí a hledí, které jsou obvykle z tkaniny potažené PTFE nebo ze silikonu. Hledejte stopy po popálení, řezné rány nebo oděrky. Poškozený mulč může nerovnoměrně šířit teplo a vytvářet tenkou vrstvu zranitelnosti. Změna teploty problém nevyřeší.
- Namažte hlavní ložisko a řeznou konzolu podle schématu mazání výrobce. Většina strojů na nákupní tašky má mazací kování na utěsněných policích a mastné skvrny na úložných mechanismech. Nepoužívejte příliš mnoho maziva, protože se na něm může usazovat prach z filmu. Přebytečné mazivo setřete.
- Zkontrolujte hranu čepele pomocí lupy. Hledám žetony. Odštípnutá čepel může fólii spíše roztrhnout, než proříznout. Natržené membrány jsou vtaženy do trhlin.
Měsíční:
- Zkontrolujte teplotu servopohonu a ovládací skříně. Vyčistěte skříňové filtry. Membrány látkových sáčků generují statickou elektřinu a prach. To může ucpat filtry dříve, než se očekávalo.
- Zkontrolujte napětí DC sběrnice a napětí záložní baterie PLC. Slabé baterie mohou vést ke ztrátě parametrů a dalším nastavovacím pracím.
Zkontrolujte vyrovnání bočních snímačů a polohu tanečnice a stroj se zastavil.
Těsnící a řezací stanice si zaslouží největší pozornost
Zatavovací stanice jsou zdrojem mnoha problémů s kvalitou u výrobců plastových sáčků. Teplo, tlak a čas, to vše musí být v malé míře řízeno. Fólie jsou typicky 15–40 μm LDPE nebo vysokohustotní polyethylen. Pečetě musí být dostatečně pevné, aby zvládly obal a přenášely bez protržení podél linie těsnění. Na stroji není snadné vidět slabinu těsnění. Lze je nalézt pouze u pokladny. Na jakékoliStroj na výrobu plastových nákupních tašek, pečetní stanice je místem, kde vzniká většina problémů s kvalitou, a proto si zaslouží nejčastější kontroly.
Pečetící stanice se musí zaměřit na tři oblasti:
Přesnost teploty.Teplota svařovací čelisti závisí na hodnotě termočlánku. Termočlánky se s věkem mění. Změny o 5-8 stupňů mohou proměnit dobré těsnění v křehké. Minimálně každé tři měsíce kontrolujte zobrazení teploty samostatnou sondou. Vyměňte termočlánky s referenčními hodnotami větším než ±3 stupně. Každá kalibrace musí být zdokumentována. Tento záznam může být užitečný, když zákazníci později nahlásí problém s kvalitou těsnění.
Stav povrchu čelistí.Nerovnoměrné opotřebení hledí a čelistí. Každý týden zkontrolujte, zda je povrch hladký. Vyměňte, když uvidíte škrábance nebo oděrky. Pokud se síla těsnění mění s šířkou čelisti, je třeba jej také vyměnit. Tlak v čelisti kontrolujte alespoň jednou za měsíc pomocí hypersenzitivní membrány. Válce ztrácejí výkon, když se těsnění opotřebuje nebo se změní tlak vzduchu.
Ověření pevnosti těsnění.Musí se měřit kvalita těsnění. Nemělo by se posuzovat jen podle vzhledu. ASTM F88 je běžně používaná zkušební metoda pro pevnost v odizolování a pevnost utěsnění. Měří sílu potřebnou k oddělení těsnicího spoje. Testovací vzorky za směnu. Vyzkoušejte například pět pytlů od začátku, středu a konce role. To změní „těsnění vypadá dobře“ na testovací data. Pokud je průměrná síla stahování stejné fólie o více než 15 % pod normálem, zkontrolujte nejprve teplotu, poté stav čelisti a poté tlak.
Frézy na stejné stanici je také třeba pravidelně kontrolovat. Čepele stroje na nákupní tašky jsou obvykle vyrobeny z nástrojové oceli. Obvykle je lze před výměnou několikrát frézovat. Zaznamenejte, kolikrát byla každá čepel nabroušena. Když se čepel po broušení začne drolit, vyměňte čepel. Zlomené hrany mohou poškodit špalek a zkrátit dobu mezi mletím.

Napětí, registrace a pneumatický systém
Online nakupování tašek online běží rychlostí 50–150 tašek za minutu. Fólie je tenká, takže problémy s napětím mohou vést ke změnám délky sáčku nebo nerovnoměrnému utěsnění. Tanečníci rolují a ovládání zátěže uvolňuje napětí. Je třeba je kontrolovat každý měsíc. Zkontrolujte, zda se ložiska tanečníka nepohybují. Když je pás odstraněn, ujistěte se, že snímač zatížení je nulový. Zkontrolujte, zda nastavení napětí odpovídá meze kluzu fólie. LDPE fólii lze natáhnout, když je napětí příliš vysoké. Síť o tloušťce 25 μm se může natáhnout o několik procent. To může změnit délku řezu, i když je počet serva správný.
Registrace tisku využívá další řídicí smyčku. Když drát vede potištěný film, registrační senzor přečte tiskovou značku. Servo a poté upravte polohu filmu tak, aby těsnění a řez zůstaly na místě na kresbě. Znečištěná čočka, držák snímače v nesprávné poloze nebo opotřebený kodér v tažném kotouči mohou způsobit pomalý posun. Operátoři mohou ručně nastavit stroj pro kalibraci. Pak je drift příliš velký. Každý týden kontrolujte polohu snímače a čočky. Vyměňte kodér tažného válečku v době doporučené výrobcem. To pomáhá předcházet problému, kdy tisk vypadá správně na nastavení stroje, ale pohybuje se na filmu.
Pneumatický systém často není dostatečně kontrolován, protože problémy se mohou vyvíjet pomalu. Kvalita stlačeného vzduchu je kontrolována normou ISO 8573-1. Tato norma klasifikuje vzduch podle částic, vody a oleje. Utěsněné válce a vakuové systémy ve strojích na nákupní tašky potřebují čistý a suchý vzduch. Voda ve vzduchových kanálech může způsobit korozi válce a přilnavost. Je těžké to najít. Údržba je jednoduchá. Každý den vysávejte vzduchový zásobník do sucha. Filtrační jádro vyměňte podle využití jednotky, obvykle každé tři až šest měsíců podle zatížení. Kontrolujte tlak regulátoru jednou měsíčně a porovnejte jej se specifikací stroje.
Stroje prodávané v Evropě musí také splňovat mechanickou směrnici 2006/42/EC. Bezpečnostní prvky, jako jsou kryty, blokování a nouzové zastavení, po údržbě stále fungují. Nesprávně nainstalovaná ochranná zařízení nebo nepřipojené senzory mohou způsobit problémy s bezpečností a dodržováním předpisů. Elektrický systém je rovněž pokryt IEC 60204-1. Zahrnuje požadavky na řídicí obvody, ochranná spojení a zajišťovací opatření.
Péče o elektrické a řídicí skříně
Ovládací skříň je důležitou součástí stroje na formování plastových nákupních tašek. Obsahuje servopohony, PLC, HMI a kabeláž pro připojení systému. Problémy se skříní jsou obvykle způsobeny teplem, prachem nebo uvolněnými spoji. Těmto problémům lze často předejít pravidelnou údržbou. I na dobře udržovanémStroj na výrobu plastových nákupních tašek, ovládací skříň vyžaduje plánovanou pozornost, aby se zabránilo poruchám způsobeným teplem.
- Během výroby mějte dveře skříně zavřené. Obsluha může otevřít dveře a stroj pozorovat. Když se dvířka otevřou, ventilátor může vtáhnout filmový prach do skříně. Prach shromažďuje chladiče měniče a zvyšuje provozní teploty.
- Jednou ročně zkontrolujte svorky vodičů. V průběhu času mohou tepelné změny uvolnit šroubové svorky. Uvolněné připojení k topné zóně nebo napájecímu terminálu serva může generovat teplo a poškodit měnič. Použijte momentový šroubovák a dodržujte hodnoty utahovacího momentu uvedené na součástech.
- Zkontrolujte, zda chladicí ventilátor funguje správně, když teplota skříně překročí nastavenou teplotu. Frustrovaný fanoušek nemusí být schopen vydat čistý zvuk nebo vykazovat zjevné problémy. Jen v horku, hlavně v létě, přestává.
- Výměna záložních baterií PLC podle pevného harmonogramu. Obvykle 2-3 roky. Nečekejte na upozornění na vybitou baterii. Upozornění se mohou objevit, když jsou stroje na svátky vypnuté. Baterie může selhat, než se stroj znovu spustí.
Elektrické opravy by měl provádět kvalifikovaný personál. Postupujte podle postupu uzamčení/označení. Hlavní reference pro kontrolu nebezpečné energie je 29 CFR 1910.147. Vyzývá k izolaci a kontrole zdrojů energie před údržbou. Na pytlovací lince to znamená uzamčení hlavního napájení a přívodu stlačeného vzduchu. Pokud je v systému stále tlak vzduchu, lze s utěsněným válcem stále pohybovat velkou silou.
Strategie náhradních dílů a dokumentace, aby to fungovalo
Bez správných náhradních dílů může plán údržby selhat. Seznamy náhradních dílů produktové řady nákupních tašek by měly být založeny na skutečných údajích o rozdělení, nikoli pouze na standardních obalech od dodavatelů. Často selhávající součásti jsou často levné a předvídatelné: termočlánky, topné články, nelepivé kryty čelistí, řezné kusy, optické čočky a pneumatická těsnění. Drahé komponenty, jako jsou servopohony, PLC moduly a převodovky, mají obvykle méně poruch. Obvykle není potřeba držet záložní pohon pro každou nápravu. Lepším přístupem by bylo skladování běžných spotřebních dílů a uzavírání smluv o servisu elektronických dílů.
Některé díly zřídka selžou, ale mohou zastavit celou výrobní linku. Zahrnuje enkodér hlavního vřetena, úroveň výkonu servopohonu a displej HMI. Jejich dodací lhůta by měla být zaznamenána. Pokud dodavatelům trvá dodání dílů šest týdnů a stroj bez nich nemůže běžet, možná bude lepší mít náhradní.
Dobrý záznam pomáhá proměnit údržbu v nástroj pro správu. V souladu s normou ISO 9001 jsou společnosti povinny vést záznamy o tom, že jejich postupy jsou kontrolovány. Totéž by mělo platit pro pytlování. Užitečné jsou následující záznamy:
- Odešlete denní startovní seznam naměřených teplot a neshod podle data a směny.
- Výsledky testu pevnosti těsnění ASTM F88. Sledujte výsledky v průběhu času, abyste našli postupný pokles, než dojde k selhání.
- Kalibrační záznamy termočlánků a tlakoměrů.
- Uchovávejte záznamy o tom, co, kdy a kým bylo provedeno; Zaznamenávají se i úkoly dalšího plánu a jejich intervaly.
- Záznamy o prostojích o každé příčině parkování, jako je selhání těsnění, výměna čepele, spojování fólie, vychýlení snímače nebo nedostatek dílů.
Ten poslední je nejcennější. Vzor se vyjasnil, když se prostoje zaznamenávají stejným způsobem po dobu tří měsíců. Linky neztrácejí čas neznámými problémy. Může jít o problém s čepelí, který se neustále vrací, nebo o selhání senzorů každých šest týdnů. Oprava hlavní příčiny je obvykle levnější než celkové náklady na opakovaný výpadek. Záznamy o údržbě to jasně ukazují.
Udržujte stroj ve stavu, který můžete změřit
Údržba nemusí být složitá. Musí být konzistentní a dokumentovaný. Základní plán údržby každého výrobce plastových sáčků zahrnuje pravidelné a týdenní kontroly. Uzavírací stanice musí být kalibrovány zkouškami pevnosti těsnění. Vzduchový systém by měl být čistý a suchý. Ovládací skříně by měly být udržovány v chladu. V případě potřeby by měly být k dispozici také náhradní díly a záznamy o údržbě. Ať už provozujete jednu linku nebo celý závod, každýStroj na výrobu plastových nákupních tašektěží ze stejného disciplinovaného přístupu k dokumentaci a plánování náhradních dílů.
Operátor jako první objevil problém se strojem. Měli by znát normální nastavení stroje a údaje. Mohou pak včas detekovat změny a hlásit je dříve, než způsobí větší problémy.
Dobrá údržba pomáhá udržet produkci stabilní. Udržuje pevné těsnění, stejnou velikost sáčku a míru odpadu v rámci očekávání. Před zakoupením nových strojů na balení do plastových sáčků nebo modernizací stávajících výrobních linek zkontrolujte servisní intervaly dodavatele, metody kalibrace a dostupnost náhradních dílů.
Často kladené otázky
Jak často by se měla pečeť kontrolovat na lince nákupní tašky?
Týdně kontrolujte viskózní kryt čelisti a povrch. Teploty se kontrolují nejméně jednou za tři měsíce nezávislou sondou. Vzorky pevnosti těsnění pro každý posun byly testovány pomocí testu odlupování ASTM F88. To pomáhá odhalit postupné snižování pevnosti těsnění co nejdříve.
Když je teplota nastavena správně, co způsobuje, že těsnění je laxní?
Nejprve zkontrolujte termočlánek. Starý termočlánek poskytuje nesprávné údaje o teplotě. Dále zkontrolujte povrch čelistí a hledí, zda nejsou opotřebované nebo poškozené. Poté zkontrolujte tlak v nádrži. Zkontrolujte v následujícím pořadí: teplota, povrch a tlak. To řeší většinu problémů se slabým těsněním.
Jsou udržovány operátory nebo vyžadují techniky?
Operátoři jsou řádně vyškoleni k provádění každodenních kontrol. Patří mezi ně zaznamenávání teplot, čištění čoček, vypouštění vzduchového přijímače a kontrola čelistí. Elektrické práce uvnitř ovládací skříně musí provádět kvalifikovaný personál. Měly by dodržovat postupy blokování/označování. Bezpečnostní výkon by měl být po opravě znovu zkontrolován, aby byl v souladu se směrnicí o strojních zařízeních a IEC 60204-1.
Zdroj informací
· ASTM F88/F88M-Standardní zkušební metoda pro pevnost těsnění pružných bariérových materiálů.
· ISO 8573-1 - Třídy kvality stlačeného vzduchu pro obsah pevných částic, vody a oleje.
· ISO 9001: 2015 -systémy řízení kvality, požadavky na dokumentaci a záznamy.
· IEC 60204-1 -Mechanická bezpečnost: mechanické a elektrické vybavení.
· Směrnice o strojních zařízeních 2006/42/ES -- požadavky Evropské unie na mechanickou bezpečnost.
· 29 CFR 1910.147 – norma OSHA Hazard Energy Control (uzamknutí/označení).
· Grand View Research Research – globální údaje o trhu plastových tašek a konopných tašek a prognóza poptávky po obalech