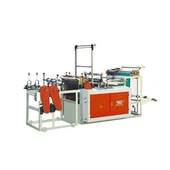
S rychlým rozvojem obalového průmyslu se zvyšuje efektivita výrobyvysokorychlostní sáček na trička-, což je základní výrobní zařízení, přímo určuje tržní konkurenceschopnost podniků. Fyzikální vlastnosti, chemická stabilita a zpracovatelské vlastnosti tenkého filmu jako základního nosiče výroby sáčků mají mnoho vlivů na provozní účinnost zařízení. V tomto článku jsou mechanismy dopadu různých fóliových materiálů na efektivitu výroby vysokorychlostního balicího stroje na trička systematicky analyzovány ze tří hledisek: přizpůsobivosti materiálu, řízení procesu a opotřebení zařízení.
1.Rozdíly v materiálové adaptabilitě a stabilitě výroby
Tloušťka, tvrdost a povrchové vlastnosti tenkovrstvých materiálů přímo ovlivňují stabilitu provozu zařízení. Vezměte si jako příklad biaxiálně orientovanou polypropylenovou (BOPP) fólii. Díky své molekulární orientaci má materiál vysokou mechanickou pevnost a průhlednost. Jeho nepolární -povrch však má za následek špatnou přilnavost tisku a vyžaduje před-koronovou úpravu. Při nesprávné manipulaci může během procesu balení dojít k odlupování inkoustu, což si vynutí časté prostoje při čištění zařízení. Každé odstavení může trvat 10 až 15 minut s denní ztrátou kapacity přibližně 8 % -12 %.
Bod tání polyetylenových fólií je relativně nízký (105-115 stupňů Celsia), takže je snadné mít problémy s přilnavostí v procesu vysokorychlostního tepelného svařování. Experimentální data ukazují, že rychlost adheze PE membrány se zvyšuje z 2 % normální rychlosti na 15 výrobní rychlost přesáhla 80 m/min, což má za následek zvýšenou adhezi špatně utěsněných sáčků. Pro prodloužení výrobního cyklu o 0,3-0,5 sekundy na sáček jsou vyžadována kompenzační opatření, jako jsou nižší teploty nebo delší doby chlazení.
Přestože nylonové fólie mají vynikající vlastnosti jako bariéra proti kyslíku, mají vysoký modul pružnosti (2 -3 GPa), který vyžaduje přísný systém kontroly napětí. Během vysokorychlostního provozu musí být chyba rychlosti tahu PA filmů řízena na ± ± 0,3 %. Jinak se mohou objevit vrásky nebo dekolt. Příklad studie jednoho podniku odhalil, že když kolísání napětí překročí nastavenou hodnotu 15 %, míra selhání zařízení vyskočila z 5 procent na 22 procent, což zkrátilo efektivní dobu výroby o 3,2 hodiny denně.
2. Složitost řízení procesu a ztráta účinnosti
Termofyzikální vlastnosti různých materiálů jsou různé, což má významný vliv na stanovení parametrů procesu tepelného těsnění. Tepelná vodivost polyesterové (PET) fólie je pouze 0,22 W/ (m·K), což je mnohem nižší hodnota než u hliníkové fólie (237 W/ (mK), což má za následek nízkou účinnost přenosu tepla při tepelném utěsnění. K dosažení požadované pevnosti utěsnění je třeba PET zahřát z tradičních 160 stupňů na 185 stupňů, s dobou ohřevu o 0,8 % na jeden sáček a spotřebou energie.
Vrstvená struktura kompozitní membrány komplikuje řízení procesu. Vezměte tří-vrstvou PET/AL/PE kompozitní membránu. Vysoká tepelná vodivost fólie vyžaduje, aby svařovací hlava přepnula teplotu za 0,2 sekundy. V opačném případě může dojít k přehřátí a deformaci vrstvy PET nebo špatnému utěsnění vrstvy PE PE. Podnikový experiment ukázal, že když odchylka tloušťky vrstvy překročí 5 μm, míra defektů se zvýší ze 2 procent na 18 procent a celková účinnost zařízení se sníží o 27 procentních bodů.
Adsorpce statické elektřiny je zvláště závažným problémem při výrobě vysokorychlostních sáčků-. Povrchový odpor biaxiálně orientovaného polyamidového (BOPA) filmu je až 1014 omega cm, který může během výroby snadno akumulovat elektrostatickou elektřinu. Statické napětí klesne z 5 kV na méně než 0,5 kV po použití AC eliminátoru statické elektřiny. Kvůli potřebě pravidelné výměny generátorů iontů se však investice do úpravy zařízení na stroj zvýšily přibližně o 80 000 USD a náklady na údržbu vzrostly o 15 %.
3. Opotřebení zařízení a snížená-dlouhodobá účinnost
Odolnost tenkovrstvého materiálu proti oděru přímo ovlivňuje životnost klíčových komponent zařízení. Díky změkčovadlu může polyvinylchloridový (PVC) film snadno vytvářet viskózní částice a urychlovat opotřebení nástroje při vysokorychlostním tření. Experimentální data ukazují, že po nepřetržité výrobě 100 000 sáčků z PVC dosáhlo opotřebení břitu 0,15 mm, čímž se zvýšila míra zatavení ze 3 % na 12 %. Sestavu frézy je třeba vyměňovat každý týden, což zvyšuje náklady na údržbu o 23 000 USD ročně.
Materiál s vysokou tvrdostí hraje důležitou roli v mechanické struktuře. Pergamenová fólie má pevnost v tahu až 120 MPa, což vytváří periodické rázové zatížení na vodicí válečková ložiska během vysokorychlostního řezání. Podnikové monitorování zjistilo, že po 500 hodinách nepřetržitého provozu se radiální vůle ložisek zvýšila z 0,03 mm na 0,08 mm, což je hodnota vibrací třikrát vyšší, což donutilo zařízení zpomalit a snížit kapacitu o 18 %.
Chemická koroze urychluje stárnutí zařízení. Polyvinylfluoridový (PVDF) film uvolňuje fluoridový plyn během vysokoteplotního zpracování, což koroduje povlak na povrchu topné desky. Po 48 hodinách nepřetržité výroby se drsnost povrchu topné desky snížila z 0,8 μm na Ra 3,2 μm, účinnost přenosu tepla se snížila o 25 % a spotřeba energie vzrostla o 19 %.
4. Optimalizace účinnostin Strategie a příklady
Podle rozdílu materiálového výkonu průmysl formuloval systematické řešení. Pokud jde o řízení napětí, pomocí více-skupinového nezávislého systému pohonu servomotoru lze přesnost napětí upravit o 0,1 N, chybu napětí PA membrány lze řídit na ±0,2 % a poruchovost zařízení lze snížit pod 3 %.
Pokud jde o optimalizaci procesu tepelného svařování, technologie pulzního ohřevu zkracuje cyklus ohřevu (z 0,8 sekund nepřetržitého ohřevu na 0,3 sekundy pulzního ohřevu) a zlepšuje účinnost tepelného spojení PET fólií o 40 %. Současně byl rozsah teplotních výkyvů hlavy tepelného těsnění snížen z + -10 stupňů na ±3 stupně, čímž se snížila standardní odchylka pevnosti tepelného těsnění o 62 %.
Inovace v údržbě zařízení výrazně prodloužily životnost klíčových komponentů. Jeden podnik používá snímače vibrací k monitorování stavu sestavy frézy v reálném čase, aby mohl předvídat systém údržby. Když opotřebení dosáhne 0,1 mm, je třeba nástroj předem vyměnit, čímž se prodlouží jeho životnost ze 100 000 cyklů na 350 000 cyklů a zkrátí se prostoje o 120 hodin ročně.
V. Budoucí trendy vývoje technologií
Pokroky ve vědě o materiálech vedou k inteligentní modernizaci strojů-na výrobu sáčků. Technologie nanopovlakování zajišťuje tvrdost povrchu topné desky až HV2000, antiseptický výkon se zvýšil pětinásobně, cyklus údržby se prodloužil z týdenního na měsíční. Systém adaptivního řízení napětí využívá algoritmus strojového učení k automatickému rozpoznání modulu pružnosti 12 běžně používaných tenkovrstvých materiálů a nastavení parametrů za 0,5 sekundy, čímž se zkrátí doba změny modelu o 80 %.
Koncept zelené výroby podněcuje vývoj nových biofilmů. Fólie z kyseliny polymléčné (PLA) jsou vyrobeny z obnovitelných zdrojů, s teplotou zpracování o 20 stupňů nižší než PE a 15% snížením spotřeby energie tepelného těsnění. pilotní projekt v jednom podniku ukázal, že použití PLA fólií by mohlo snížit emise uhlíku na pytel o 22 %, přičemž opotřebení zařízení je srovnatelné s tradičními materiály, čímž se dosáhne ochrany životního prostředí a zvýšení účinnosti.
Během klíčového období transformace a modernizace obalového průmyslu se kolaborativní inovace membránových materiálů a balicích strojů stala hlavní cestou ke zlepšení efektivity výroby. Prohloubením výzkumu vlastností materiálů, optimalizací logiky řízení procesů a modernizací systému údržby zařízení mohou podniky dosáhnout velkého pokroku ve výrobní kapacitě a efektivitě a zároveň zajistit kvalitu produktů. V budoucnu se díky hluboké integraci inteligentního snímání a technologií digitálního dvojčete vyvinou vysokorychlostní -stroje na balení triček- směrem k vyšší automatizaci a inteligenci, což vnese nový impuls do globálního obalového průmyslu.
Jak různé filmové materiály ovlivňují efektivitu výroby vysokorychlostních strojů na výrobu tašek na košile-T{1}?
Mar 11, 2026
Zanechat vzkaz
Mohlo by se Vám také líbit